13 Nov 2026
Cum să reduceți formaldehida într-o fabrică de producție de plăci aglomerate
Află mai multe >


Operarea unei fabrici moderne de fabricare a plăcilor aglomerate necesită o coordonare precisă între pregătirea materiilor prime, prelucrarea particulelor, uscare, amestecare, formare mat, presare la cald și finisare. Fiecare etapă de producție afectează în mod direct densitatea plăcii, consistența grosimii, rezistența internă a legăturii, calitatea suprafeței și costurile generale de producție. Chiar și micile variații ale conținutului de umiditate a particulelor de lemn sau ale distribuției rășinii pot crea fluctuații semnificative de calitate între loturile de producție. Pe măsură ce cererea crește pentru produse din lemn de inginerie cu performanțe mai mari și impact mai mic asupra mediului, producătorii trebuie să optimizeze atât eficiența producției, cât și utilizarea materialelor fără a compromite fiabilitatea produsului.
Prin urmare, îmbunătățirea eficienței instalației nu este doar o chestiune de creștere a vitezei de producție. Necesită controlul întregului proces de fabricație, reducerea pierderilor de materiale, optimizarea consumului de energie și menținerea proprietăților stabile ale produsului pe diferite specificații ale plăcii.
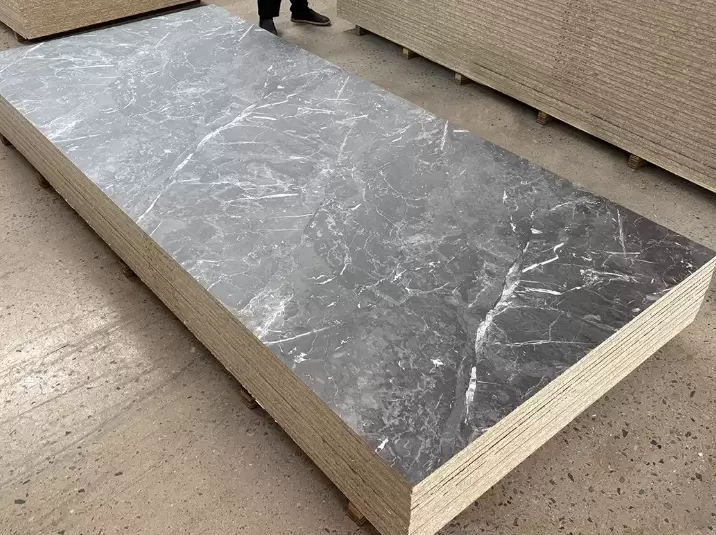
Pregătirea materiei prime este una dintre cele mai influente etape în fabricarea plăcilor aglomerate. Așchii de lemn, rumeguș, așchii și alte materiale lignocelulozice trebuie prelucrate în particule cu dimensiuni și caracteristici de umiditate adecvate înainte de a intra în procesul de amestecare.
Geometria particulelor afectează formarea covorașului, performanța lipirii și proprietățile plăcii finite. Particulele fine sunt în general mai potrivite pentru straturile de suprafață, deoarece ajută la crearea unei suprafețe mai netede, în timp ce particulele mai grosiere sunt utilizate în mod obișnuit în stratul de bază pentru a oferi suport structural. O distribuție inconsecventă a dimensiunii particulelor poate duce la profiluri de densitate neuniforme și performanțe mecanice instabile.
Controlul umidității este la fel de important. Umiditatea excesivă crește energia necesară în timpul uscării și poate cauza defecte legate de abur în timpul presării la cald. Umiditatea insuficientă, pe de altă parte, poate afecta distribuția rășinii și legarea particulelor. De aceea, uscătoarele industriale trebuie să mențină niveluri de umiditate adecvate sistemului de rășină selectat și condițiilor de presare.
O strategie practică de producție este de a stabili parametrii de control separați pentru particulele de suprafață și miez, mai degrabă decât aplicarea standardelor de preparare identice pe parcursul întregului proces. Acest lucru îmbunătățește utilizarea materialului și oferă o mai mare flexibilitate atunci când se produc plăci cu grosimi și specificații de densitate diferite.
Aplicarea rășinii influențează direct rezistența de lipire și stabilitatea dimensională a plăcilor de particule. În timpul amestecării, adezivul trebuie distribuit uniform pe suprafețele particulelor. Aplicarea neuniformă poate crea zone slabe de aderență, consum excesiv de rășină sau proprietăți mecanice inconsecvente.
Producția tradițională de plăci aglomerate utilizează în mod obișnuit sisteme de rășină uree-formaldehidă (UF), melamină-uree-formaldehidă (MUF) sau fenol-formaldehidă (PF), în funcție de cerințele produsului și de condițiile de mediu. Selectarea adezivului afectează comportamentul la întărire, rezistența la umiditate, emisiile și parametrii de presare.
Pentru producătorii care dezvoltă produse fără formaldehidă, tehnologiile alternative de adeziv oferă o altă cale de îmbunătățire a performanței de mediu. Shandong Xingang Group a dezvoltat Xingang Biomimetic Adhesive, poziționat ca o tehnologie de legare fără formaldehidă, zero benzen și zero substanțe nocive. Aplicarea sa în produsele din lemn de inginerie demonstrează potențialul sistemelor alternative de lipire în fabricarea panourilor orientate spre mediu. Setările reale de producție trebuie stabilite în funcție de formula adezivului, caracteristicile particulelor și performanța de lipire validată.
Formarea covorașului este o altă operație critică. Straturile de suprafață și de miez trebuie distribuite în mod consecvent pentru a atinge profilul de densitate a plăcii țintă. Greutatea neuniformă a covorașului poate duce la abateri de grosime, puncte slabe locale și pierderi crescute de șlefuire. Cântărirea automată, controlul formării și monitorizarea online ajută la menținerea uniformității înainte ca covorașul să intre în presa la cald.
Presarea la cald este una dintre operațiunile cele mai consumatoare de energie dintr-o fabrică de producție de plăci aglomerate. În această etapă, căldura și presiunea consolidează covorașul de particule în timp ce activează sistemul adeziv.
Programul de presare trebuie să țină cont de grosimea plăcii, densitatea țintă, caracteristicile de întărire a adezivului, umiditatea inițială a covorului și transferul de căldură prin structura plăcii. Timpul de presare excesiv reduce capacitatea de producție și crește consumul de energie. Întărirea insuficientă poate duce la o rezistență internă scăzută a legăturii, în timp ce o distribuție inadecvată a presiunii poate cauza variații de densitate sau instabilitate a grosimii.
De exemplu, producerea plăcilor de particule structurale de 18 mm necesită o strategie de presare diferită de producerea panourilor decorative subțiri. Plăcile mai groase necesită, în general, mai mult timp pentru ca căldura să pătrundă în miez și întărirea completă a adezivului. În consecință, optimizarea programului de presă pentru fiecare specificație de produs este mai eficientă decât utilizarea unui set de producție fix.
Presele continue oferă avantaje în flexibilitatea producției și consistența producției, în timp ce presele cu mai multe deschideri pot fi potrivite pentru anumite capacități de producție și configurații de produs. Echipamentul adecvat depinde de obiectivele anuale de producție, dimensiunile plăcii, mixul de produse și investiția disponibilă.
Uscarea și presarea la cald reprezintă un consum substanțial de energie în multe instalații de plăci aglomerate. Prin urmare, îmbunătățirea eficienței termice poate genera economii semnificative ale costurilor de operare.
Sistemele de recuperare a căldurii pot capta energia utilizabilă din gazele de eșapament sau din alte fluxuri de proces. Optimizarea fluxului de aer al uscătorului, controlul umidității particulelor înainte de uscare și menținerea izolației termice pot reduce, de asemenea, consumul inutil de combustibil. În plus, sistemele de colectare a prafului ar trebui proiectate pentru a gestiona particulele fine de lemn, susținând în același timp funcționarea sigură și stabilă a instalației.
Recuperarea materialului este un alt factor important de eficiență. Reziduurile de producție adecvate, praful de șlefuit și materialele lemnoase reciclate pot fi reutilizate acolo unde specificațiile produsului și controalele de contaminare permit. Cu toate acestea, materialul reciclat trebuie să fie sortat și procesat corespunzător pentru a preveni ca impuritățile să afecteze aspectul plăcii, lipirea sau proprietățile mecanice.
O fabrică de producție de plăci aglomerate de încredere ar trebui să monitorizeze calitatea pe parcursul producției, mai degrabă decât să se bazeze exclusiv pe inspecția produsului final. Parametrii importanți includ conținutul de umiditate al particulelor, rata de aplicare a rășinii, greutatea covorașului, temperatura presei, grosimea plăcii, densitatea, rezistența internă a aderării, rezistența la îndoire și starea suprafeței.
Măsurarea online a grosimii și analiza profilului de densitate pot ajuta la identificarea abaterilor înainte ca acestea să conducă la cantități mari de plăci defecte. Testele de laborator rămân esențiale pentru verificarea proprietăților mecanice și a emisiilor de formaldehidă conform standardelor aplicabile de produs.
Monitorizarea digitală a procesului le permite producătorilor să coreleze condițiile de producție cu performanța plăcii finite. Prin înregistrarea parametrilor de operare și a rezultatelor inspecției pentru fiecare lot de producție, fabricile pot identifica defectele recurente și pot îmbunătăți stabilitatea procesului.
Performanța de mediu devine un factor din ce în ce mai important în fabricarea lemnului de inginerie. Producătorii trebuie să abordeze nu numai consumul de energie de producție, ci și emisiile de adezivi, utilizarea materiilor prime și caracteristicile de mediu ale plăcilor finite.
Shandong Xingang Group Co., Ltd. se concentrează pe materiale lemnoase orientate spre mediu și pe tehnologii inovatoare de lipire. Adezivul său biomimetic Xingang este proiectat în jurul poziționării cu zero formaldehidă, zero-benzen și zero substanțe nocive și a fost aplicat la scară în plăci decorative biomimetice Xingang, plăci cu densitate ultra-subțire și placaj marin biomimetic.
Această abordare reflectă o direcție mai largă de dezvoltare pentru industria plăcilor aglomerate: îmbunătățirea performanței produsului, reducând în același timp dependența de sistemele convenționale de lipire chimică. Pentru producători, adoptarea adezivilor alternativi necesită o validare atentă a rezistenței de lipire, rezistenței la umiditate, compatibilității producției și stabilității pe termen lung a produsului.
Îmbunătățirea unei fabrici de producție de plăci aglomerate necesită o abordare integrată a pregătirii materiilor prime, controlul umidității, amestecarea rășinilor, formarea covorașului, presarea la cald, managementul energiei și inspecția calității. Eficiența producției depinde de controlul interacțiunilor dintre aceste procese, mai degrabă decât de optimizarea mașinilor individuale în mod izolat.
Pe măsură ce industria lemnului de inginerie se îndreaptă către performanțe mai mari și materiale mai durabile, tehnologiile inovatoare de adeziv și controlul inteligent al procesului vor deveni din ce în ce mai importante. Combinarea proceselor de fabricație stabile cu soluții de lipire orientate spre mediu oferă o bază practică pentru producerea de plăci aglomerate fiabile, susținând în același timp dezvoltarea pe termen lung a materialelor de construcție ecologice.